Defectos de impresión FDM: 5 fallas comunes y cómo corregirlas
Hilos, burbujas, warping, capas separadas y sobreextrusión tienen una causa concreta. Te explicamos de dónde viene cada defecto de impresión FDM y qué ajustar para resolverlo.
·3 min de lectura
Imprimes una pieza y sale con hilos, la esquina se levanta de la cama o las paredes quedan más gruesas de lo que deberían. Antes de cambiar diez ajustes al mismo tiempo, conviene saber que casi todos los defectos de impresión FDM caen en tres familias: humedad, temperatura y calibración.
Identificar la familia te ahorra filamento y horas de prueba y error. Aquí repasamos cinco defectos, la causa de cada uno y los ajustes que sí funcionan.
Hilos y burbujas: el problema es la humedad
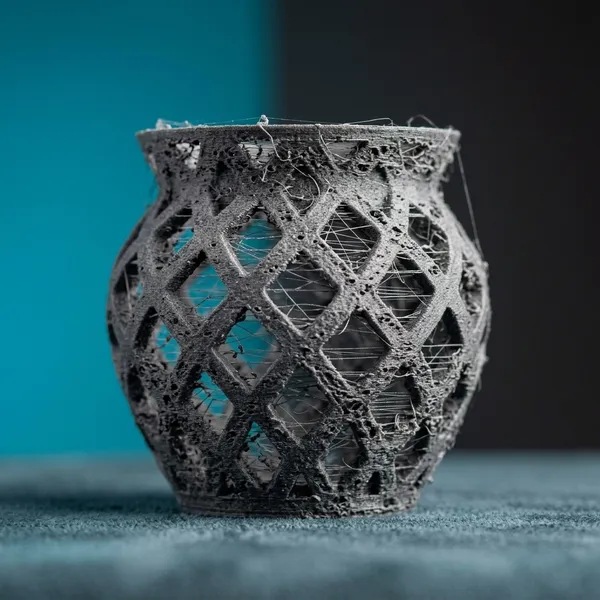
Ejemplo de pieza con problemas de humedad
Si ves hilos finos entre partes de la pieza, superficies rugosas o escuchas pequeños chasquidos en la boquilla, tu filamento probablemente absorbió humedad. El agua se evapora al calentarse y forma burbujas dentro del material fundido, lo que arruina el acabado.
Seca el filamento
PLA: 45 °C durante 4 horas.
PETG: 65 °C durante 4 a 6 horas.
Ajusta temperatura y retracción
Si después de secar siguen apareciendo hilos, baja la temperatura de la boquilla de 5 en 5 °C hasta que desaparezcan. No bajes de golpe: un cambio grande puede provocar mala adhesión entre capas.
Revisa también la retracción. Los normales son estos:
Extrusor directo: 0.8 a 1.5 mm.
Extrusor Bowden (el extrusor esta fuera del cabezal): 4 a 6 mm.
Warping y capas separadas: el problema es térmico
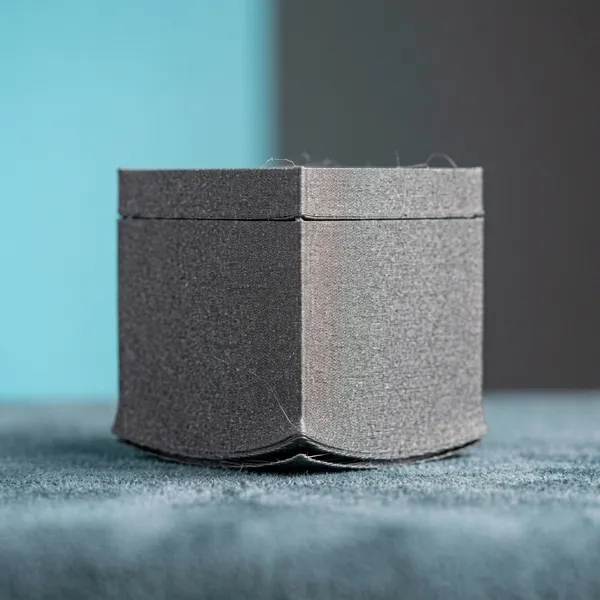
Ejemplo de pieza con problemas de warping
Cuando el plástico se enfría de forma desigual, se contrae y tira de la pieza. El resultado son esquinas levantadas (warping) o grietas entre capas. La solución es controlar el calor y la adhesión desde la primera capa.
Cama: límpiala con alcohol isopropílico al 99 % antes de cada impresión.
Corrientes de aire: cierra la cámara o aleja la impresora de ventanas y ventiladores.
Ventilador de capa: apágalo en las primeras capas y redúcelo en ABS y ASA.
Orejas de ratón: añade 5 a 8 mm de borde en las esquinas agudas.
Sobreextrusión y primera capa: el problema es la calibración
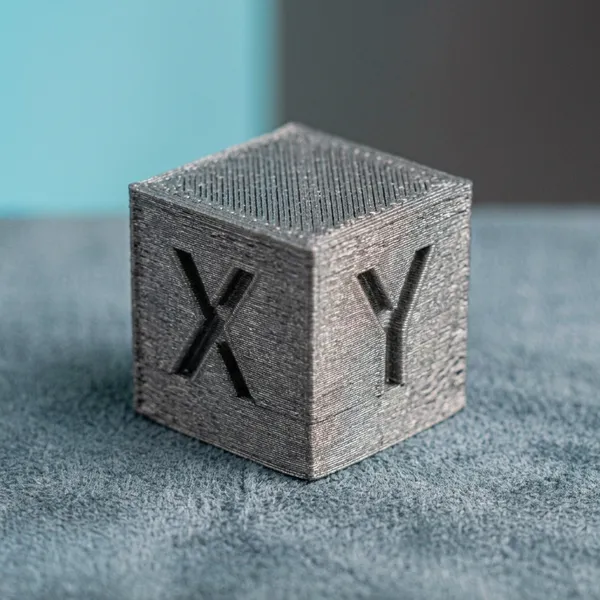
Ejemplo de pieza con problemas de sobreextrusión
Paredes demasiado gruesas, dimensiones que no coinciden o una primera capa aplastada o con huecos suelen venir de una impresora mal calibrada. Aquí no ayuda secar ni cambiar temperaturas: hay que medir.
Flujo
Imprime un cubo de 20 mm de una sola pared y mide el grosor con calibrador. Compara el resultado con el ancho de línea configurado y ajusta el flujo en consecuencia.
Pasos del extrusor
Marca 100 mm de filamento, extruye esa cantidad y verifica cuánto avanzó realmente. Si la diferencia es notable, corrige los pasos del extrusor en el firmware. En el caso de impresoras nuevas, suelen traer rutinas automáticas de calibración de flujo.
Nivelación
Nivela con la cama a temperatura de trabajo, no en frío. El calor dilata la superficie y cambia la distancia real a la boquilla, así que una nivelación en frío puede dar una primera capa irregular.
Cómo diagnosticar sin perder tiempo
Observa el defecto y ubica su familia: humedad, térmico o calibración.
Cambia una sola variable a la vez.
Imprime una pieza de prueba pequeña después de cada ajuste.
Anota qué funcionó para tu material y tu impresora.
Este método vuelve tus ajustes repetibles y te ayuda a entender qué hace cada parámetro, que es la base para mejorar tus impresiones con cualquier material.
Conclusión
Un defecto de impresión no es mala suerte: tiene una causa que puedes identificar y corregir. Si necesitas piezas listas sin pasar por las pruebas, cotiza tu pieza en 3DPartner.mx. Y si prefieres imprimir tú mismo, visita nuestra tienda de filamento para encontrar el material que necesitas.
La altura de capa define la calidad, el costo y el tiempo de una impresión 3D. Te explicamos cómo influye la boquilla y cuándo elegir 0.1, 0.2 o 0.3 mm.
Diseñar con ángulos de hasta 60 grados evita soportes y desperdicio, y un relleno de 20% a 30% basta para la mayoría de las piezas. Te explicamos cómo aplicar ambos criterios y elegir el material sin pagar de más.
Lavado, curado UV, retiro de soportes, lijado, pintura y curado final: las etapas del postproceso que definen el acabado de una pieza impresa en resina.
·2 min de lectura
Newsletter
Recibe nuevas entradas
Te avisamos por correo cuando publiquemos algo nuevo. Sin spam.